


회선 속도
라인 속도는 롤 스탠드를 통과하는 스트립 이동에 연결되어 있으며 그 자체로는 라인 끝에 허용되는 완성품 수를 명시하지 않습니다.


롤 성형 라인 속도는 성형 공정을 통한 스트립 이동을 나타내며, 최종 생산량은 성형, 인라인 작업, 컷오프, 처리 및 품질 손실 후 허용되는 부품 수입니다. 장비 구매자는 하나의 헤드라인 속도 수치가 아닌 운영 지표를 사용하여 견적을 비교해야 합니다.
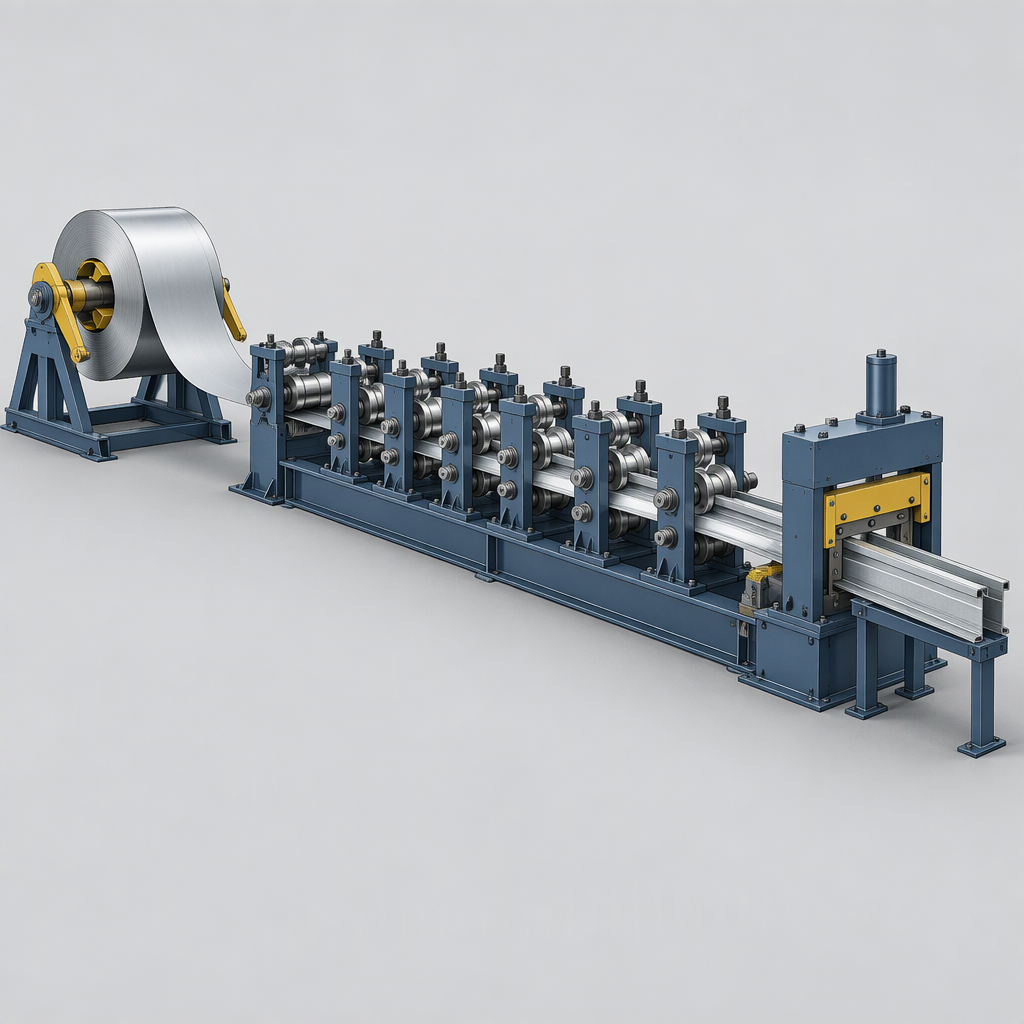
롤 성형에서 라인 속도는 최종 프로파일을 향해 구부리는 연속적인 한 쌍의 롤러 다이를 통과할 때 평평한 시트 또는 스트립의 선형 이동으로 가장 잘 이해됩니다. AHSS 지침 롤 성형 지침에서는 일반적으로 코일 공급, 성형 및 길이에 따른 절단을 포함하는 롤러 다이를 통한 세로 공급 공정을 설명합니다.
라인 속도는 롤 스탠드를 통과하는 스트립 이동에 연결되어 있으며 그 자체로는 라인 끝에 허용되는 완성품 수를 명시하지 않습니다.
완성된 출력은 동일한 성형 경로와 길이 절단, 펀칭, 노칭, 슬로팅, 엠보싱 또는 커브와 같이 주문한 부품에 필요한 인라인 작업에 따라 달라집니다.
Springer Nature 의 제조 참조 항목에서는 롤 성형을 균일한 프로파일에 사용되는 프로세스로 설명하고 이를 프로세스 설계 문제로 구성합니다. 따라서 인용된 속도는 성형되는 프로파일 및 재료의 맥락에서 읽어야 합니다.
스트립 이동이 자동으로 부품으로 받아들여진다고 가정하는 것이 아니라 생산 성능을 운영 데이터와 공식 지표로 측정해야 하기 때문에 완제품 출력은 라인 속도와 다릅니다.
| 비교점 | 라인속도 | 완제품 출력 |
|---|---|---|
| 설명하는 내용 | 롤 성형 공정을 통한 선형 스트립 이동. | 성형 후 부품이 승인되고 다운스트림 또는 인라인 작업이 필요합니다. |
| 일반적인 구매자 위험 | 단일 속도 지표가 작동 조건 및 측정 경계와 연결되지 않으면 잘못 판독될 수 있습니다. | 유용한 출력 주장은 지표, 데이터 소스, 수용 규칙 및 운영 가정을 정의해야 합니다. |
| 병목 현상이 나타나는 곳 | 성형 섹션은 연속적으로 실행될 수 있습니다. | 컷오프, 구멍 패턴, 엠보싱, 커브 처리, 취급 및 검사가 실제 개수를 좌우할 수 있습니다. |
가장 중요한 병목 현상은 성형과 함께 순차적으로 발생해야 하는 작업입니다. 롤 성형에는 노칭, 슬로팅, 펀칭, 엠보싱, 커브, 윤곽 성형 및 길이 절단이 포함될 수 있기 때문입니다.
| 동작 또는 조건 | 출력이 변경되는 이유 | 구매자 확인 |
|---|---|---|
| 길이에 맞게 절단 | 완성된 각 부품은 연속적인 스트립 경로에서 분리되어야 합니다. | 인용된 속도가 플라잉 차단, 정지-시작 절단 또는 다른 차단 방법을 가정하는지 물어보십시오. |
| 펀칭, 노칭 및 슬로팅 | 기능 패턴은 주기를 제한할 수 있는 위치 종속 작업을 추가합니다. | RFQ를 통해 구멍 패턴, 피치, 부품 길이 및 공차 요구사항을 제공하세요. |
| 엠보싱 또는 커브 | 추가 성형 또는 성형 단계로 인해 실제 작업 창이 변경될 수 있습니다. | 일반 프로파일만이 아닌 정확한 부품군에 대한 출력 견적을 요청합니다. |
| 검사, 폐기 및 재작업 | 제조 성과 지표에는 장비 동작뿐만 아니라 운영 데이터도 반영되어야 합니다. | 거부된 부품, 시험 부품 및 전환 손실을 계산하는 방법을 문의하십시오. |
책임 있는 1차 추정은 명시된 속도로 시작한 다음 실제 부품 길이, 필요한 인라인 작업, 가용성 가정 및 허용 부품 기준을 별도의 측정 단계로 적용합니다.
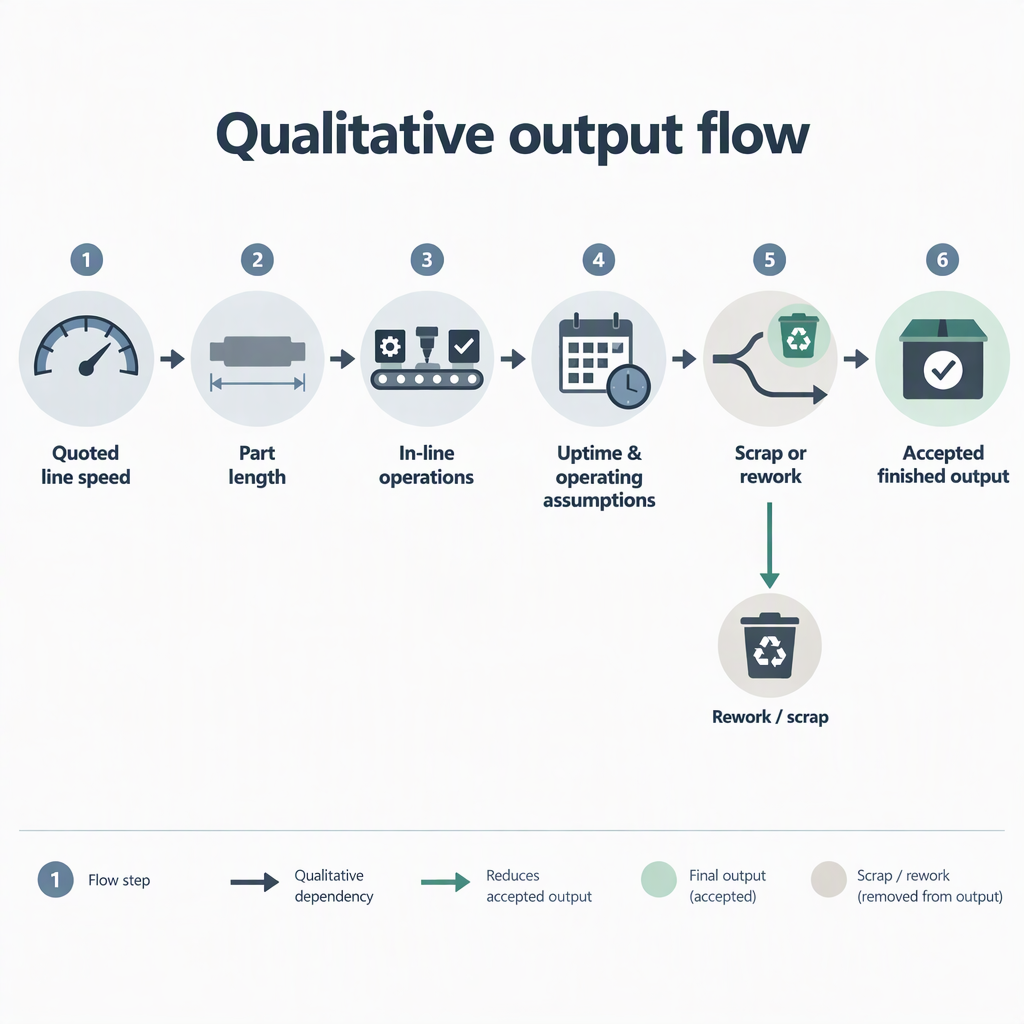
속도 주장을 수락하기 전에 기계 동작을 최종 출력으로 전환하는 데 사용되는 미터법 정의, 작동 가정, 데이터 기반 및 허용 경계를 요청하십시오.
속도 비교는 유사한 프로파일 설계, 재료 요구 사항, 프로세스 가정 및 출력 정의에 대해 비교 라인을 평가할 때만 유용합니다.
Springer Nature 참조 프레임은 프로파일 및 재료에 대한 프로세스 설계 및 시뮬레이션 고려 사항을 중심으로 구성되므로 구매자는 속도를 보편적인 기계 순위가 아닌 애플리케이션에 따른 것으로 간주해야 합니다.
AHSS 지침 페이지는 또한 롤 성형을 설계 요소 및 선택적 인라인 작업과 연결하여 공급업체에 부품별 출력 가정을 요청할 수 있도록 지원합니다.
강력한 RFQ는 각 공급업체에게 동일한 부품 도면, 재료, 작업, 품질 경계 및 측정 기준 정의를 사용하여 라인 속도를 최종 출력으로 변환하도록 요청합니다.
| RFQ 항목 공급업체에게 | 중요한 이유를 | 정의하도록 요청하세요. |
|---|---|---|
| 속도 기준 | 숫자가 최고 속도, 작동 속도 또는 측정된 출력인지 여부. | 성능 지표를 비교할 수 있으려면 명확한 경계가 필요합니다. |
| 일부 가족 | 프로파일 형상, 부품 길이, 구멍 패턴 및 인라인 작업. | 성형 시 롤 성형 출력이 변경되고 보조 작업도 변경됩니다. |
| 수락 횟수 | 거부된 부품, 설정 부품, 재작업 및 검사 보류가 제외되는지 여부입니다. | 완성된 출력물에는 동작뿐만 아니라 승인된 제작물도 반영되어야 합니다. |
라인 속도와 최종 출력은 서로 관련되어 있지만 동일한 구매 지표는 아닙니다. 보다 안전한 비교는 성형 공정부터 시작한 다음 인라인 작업과 측정된 허용 기준을 고려하는 것입니다.
가장 유용한 구매자 질문은 정의, 가정 및 비교 가능한 결과 지표에 중점을 둡니다.
아니요. 라인 속도는 롤 성형 공정을 통한 스트립 이동을 나타내는 반면, 완성된 출력은 성형 후 부품 수를 계산하고 필요한 작업이 완료됩니다.
부품 길이와 컷오프 방법 이후의 첫 번째 추정치로만 알려져 있습니다. 기능 작업 및 승인 기준은 최종 개수를 변경할 수 있습니다.
제한 작업은 부품에 따라 다르지만 절단, 펀칭, 노칭, 슬로팅, 엠보싱 및 커브는 롤 성형과 통합될 수 있기 때문에 공통적으로 확인해야 할 사항입니다.
서로 다른 측정 기준 정의, 운영 가정 또는 허용 범위를 사용할 수 있으므로 숫자를 비교하기 전에 계산 기준을 요청하세요.
예. 롤 성형은 프로파일과 재료에 대한 공정 설계 문제이므로 정확한 재료, 형상, 공차 및 성형 경로를 기준으로 속도 주장을 확인해야 합니다.
해당 숫자가 최대 라인 속도, 안정적인 생산 속도, 이론적인 출력 또는 정의된 조건에서 측정된 허용 출력인지 여부를 공급업체에 문의하십시오.


